焊条能焊锚链横撑吗?电焊锚链焊接要点解析
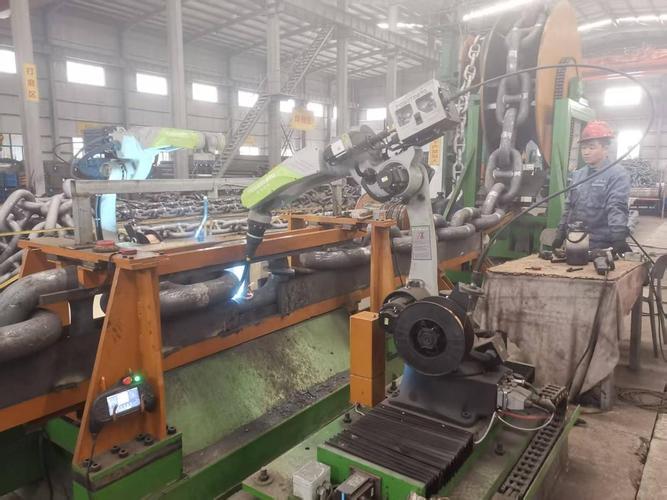
在船舶、海洋工程和起重设备中,锚链及锚链横撑的焊接修复或制造是一个常见问题。不少人会问:焊条能焊锚链横撑吗?电焊锚链需要注意什么? 答案是:可以,但必须严格选材、控制工艺,否则极易产生裂纹或断裂。
一、锚链横撑的材料特性
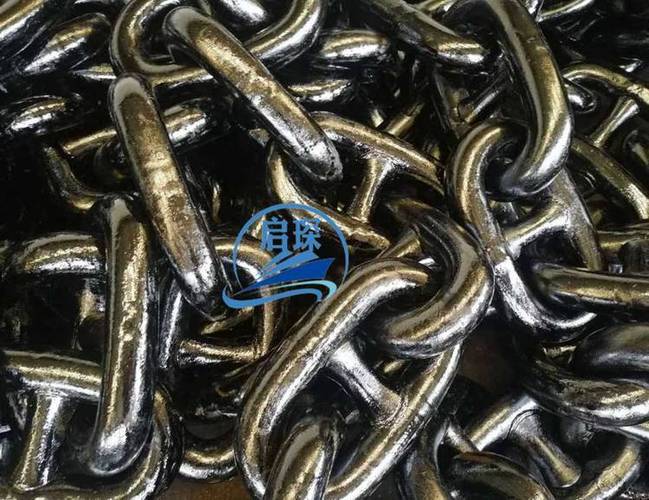
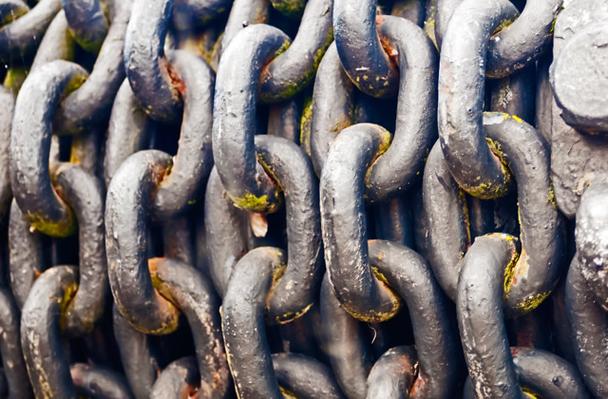
锚链通常采用高强度低合金钢或专门的锚链钢(如CM490、CM690等),横撑作为锚链的组成部分,也多为中高碳当量或低合金钢。这类材料碳当量较高,焊接性较差,对氢致裂纹敏感。普通J422(E4303)焊条仅适用于低碳钢,不能用于锚链横撑。
二、应该选用什么焊条?
- 低氢型焊条:如J507(E5015)、J506(E5016),但需根据母材强度匹配。
- 高韧性焊条:如J557、J607,用于CM490及以上级别锚链。
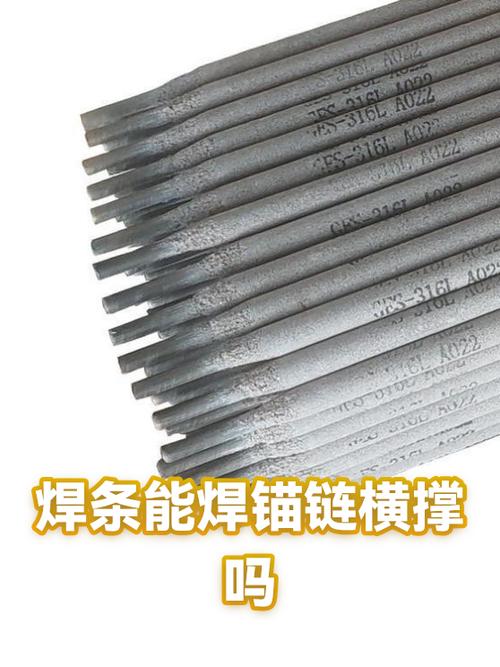
- 若不预热或现场条件差:建议选用镍基焊条(如ENiCrFe-3)或不锈钢焊条(如A302、A307),提高抗裂性。
- 必须严格烘干:低氢焊条在350~400℃烘干1~2小时,随用随取。
三、电焊锚链的关键工艺措施
- 焊前预热:根据板厚和碳当量,预热150~250℃,甚至300℃。
- 控制层间温度:不低于预热温度,不高于250℃,避免过热。
- 小电流、窄道、快速焊:减少热输入,降低热影响区硬化。
- 多层多道:每道焊后清渣,锤击消除应力。
- 焊后缓冷:用保温棉覆盖,或立即进行后热(250~350℃,保温2小时)。
- 焊后热处理:重要锚链横撑应进行600~650℃去应力退火(若母材允许)。
四、禁忌与风险
- 禁止使用酸性焊条(如J422、J423)焊接锚链横撑。
- 禁止在雨天、大风、潮湿环境无防护焊接。
- 禁止强行组装,避免应力集中。
- 不是所有焊工都能焊:需持有相应资质,并做焊接工艺评定。
五、结论
能焊,但有严格条件。 对于普通低碳钢横撑,可选J506/J507;对于高强度锚链钢,必须选匹配的低氢或镍基焊条,并预热、控制热输入、后热缓冷。若无把握,建议更换横撑或请专业船级社认可厂家焊接。安全第一,切勿随意用电焊敷衍锚链横撑。